5. 连接器选型要点:间距、针数、安装方式与配套端子塑壳的匹配
连接器选型要点:间距、针数、安装方式与配套端子塑壳的匹配
在电子设备与工业控制系统的研发与生产中,连接器的选型看似简单,实则牵一发而动全身。间距、针数、安装方式以及配套端子与塑壳的匹配,直接关系到电气连接的可靠性、装配效率以及长期运行的稳定性。资深工程师深知,选型失误不仅会导致信号传输异常,更可能引发接触不良、绝缘失效等严重隐患。因此,系统梳理连接器选型中的核心技术维度,成为保障产品设计与制造质量的关键一环。
间距与针数:从物理约束到功能冗余
连接器的间距,即相邻端子中心线之间的距离,决定了其占用PCB(印制电路板)的面积与适用场景。常见间距包括2.54mm、1.27mm、1.0mm、0.8mm及更小尺寸的微间距产品。间距越小,越适合高密度集成设计,但对制造精度和装配工艺的要求也越高;间距越大,则更容易手工焊接或压接,同时耐受电压和电流的能力通常更强。选型时,工程师需根据电路板可布局空间、信号频率以及绝缘耐压要求综合权衡。值得注意的是,间距并非孤立参数,它与针数共同决定了连接器的整体轮廓长度。针数的选择则需兼顾当前功能需求与未来扩展空间。若仅按现有信号数量选定额定针数,往往会在后期升级或增加功能时陷入被动,导致重新布线甚至改板。因此,合理预留冗余针数是一项常见的设计策略,但冗余过多又会增大体积与成本,需谨慎平衡。
安装方式与工艺适配:决定生产效率的隐性因素
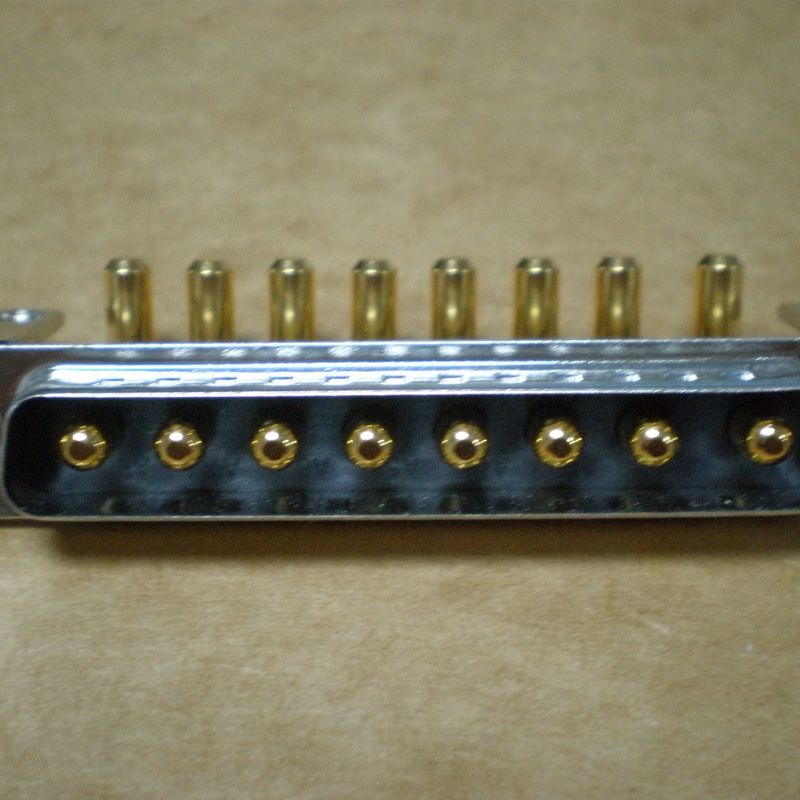
连接器的安装方式主要分为直插式(SMT贴片)、通孔式(DIP)以及压接式、刺破式等类型。直插式连接器适合自动化贴片生产,能显著提升组装速度,但对焊膏印刷与回流焊温度曲线敏感,且机械强度相对通孔式较弱。通孔式连接器具有更强的插拔耐受力和机械固定能力,常用于电源接口、外部线缆连接等受力较大的部位,但需要额外的波峰焊工序或手工补焊。压接式连接器则无需焊接,依靠端子与PCB孔壁的塑性变形实现可靠接触,适合高可靠、航空航天或高频信号场景,但压接工具与工艺窗口要求严苛。实际选型中,必须与工厂的生产设备、工艺能力及质量检测手段相匹配。若盲目追求先进安装方式,可能导致流产线率上升或返修困难。同时,安装方式还与连接器在设备中的朝向、操作空间以及防护等级密切相关,例如需要面板固定的场合,常选用带螺钉或卡扣的安装结构。因此,安装方式并非单纯的结构选择,而是融合电气、机械与制造工艺的系统决策。
配套端子与塑壳的匹配:不可分割的系统工程
连接器性能的终实现,依赖于端子与塑壳的配合。端子作为导电介质,其材质、镀层、线径适用范围以及压接或插拔结构必须与线缆规格严格对应。例如,常见端子适用于0.14至0.5平方毫米导线,若误接更大线径,可能导致压接不紧或插入力异常;反之则可能接触电阻增大。塑壳则承担绝缘、固定和防呆功能,其材质通常为PA66、PBT等阻燃工程塑料,需满足UL94 V-0级阻燃要求。同一系列连接器往往有不同颜色或键位设计的塑壳,用于防止相邻引脚误插,选型时需确认极性标识和锁扣结构。更关键的是,端子与塑壳的匹配必须遵循原厂设计规范。不同品牌之间的“兼容品”虽在尺寸上可能接近,但在端子保持力、耐温等级和二次锁紧机构上常存在差异,贸然混用极易导致端子退位或瞬断失效。因此,在选型阶段就应完整记录端子型号、适用线规、塑壳订货号及配套工具号,形成一套封闭的系统。对于多路信号,还应检查端子是否具备防误插的导向棱或不同节距的定位柱,避免现场装配时错位。
总结与展望:从单品选型走向平台化设计
连接器选型的本质,是在电气性能、机械强度、工艺效率和供应链成本之间寻找解。间距与针数决定结构边界,安装方式影响生产链条,端子与塑壳的匹配则保障长期可靠性——三者环环相扣,缺一不可。当前,随着设备小型化与高频率趋势的演进,连接器正朝着更小间距、更高针数以及更智能的防错机制发展。同时,模块化电源与信号混合连接器也逐渐成为主流,要求工程师具备更完整的系统视角。未来,在选型过程中引入数字化样机与仿真验证,有望提前识别装配干涉与温升风险,从而缩短研发周期。然而,无论技术如何更新,扎实掌握基础匹配原则,始终是每一位硬件工程师构建高质量产品的不二法门。